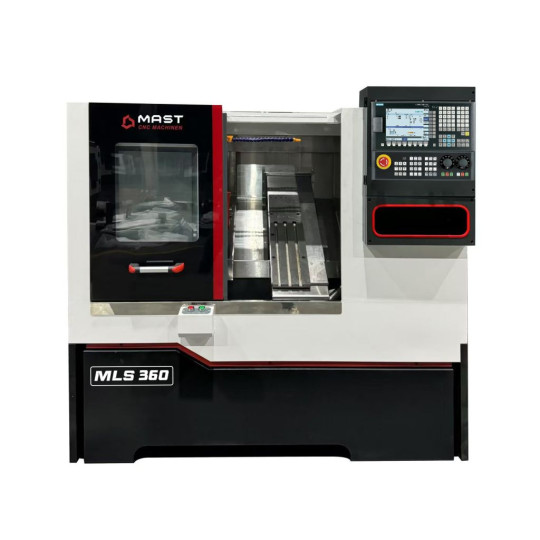
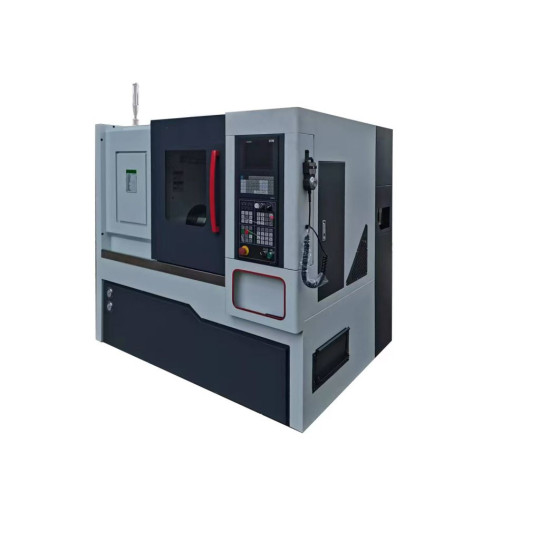
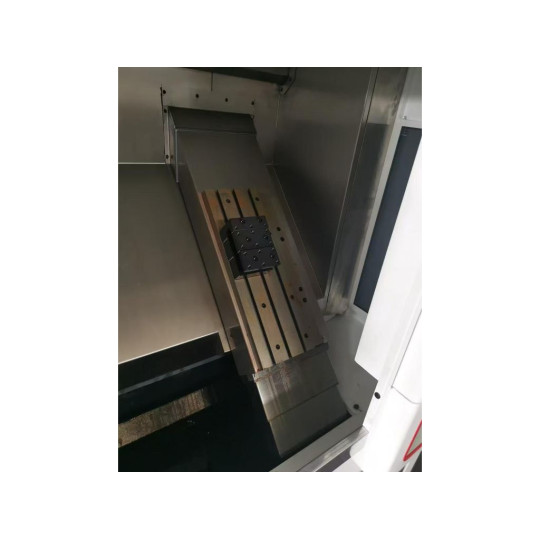
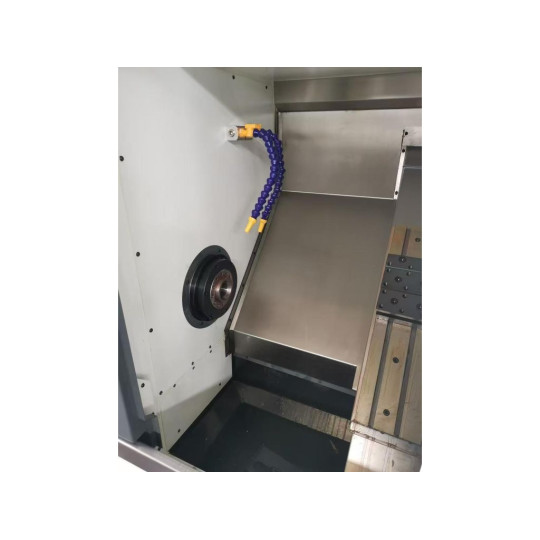
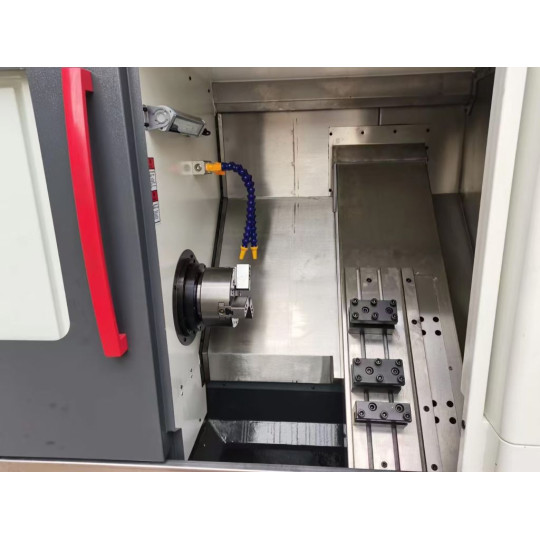
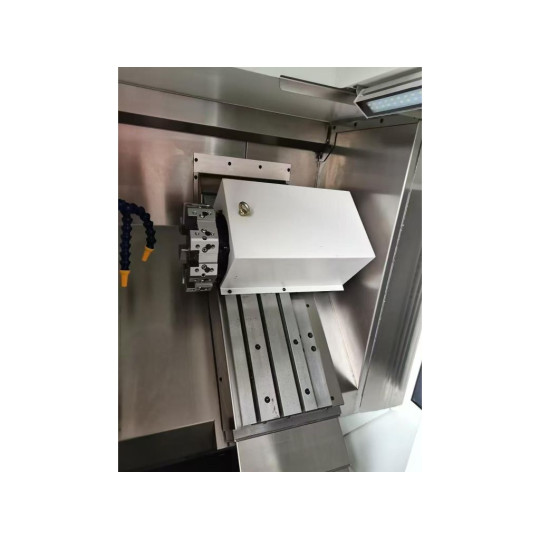
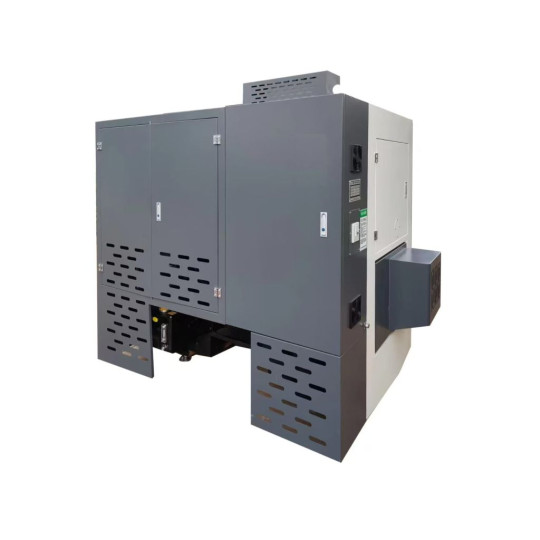
Токарний верстат з похилою станиною MAST MLS 360 призначений для обробки невеликих і середніх деталей у промисловому та серійному металообробному виробництві з високими вимогами до точності і повторюваності. Система ЧПК SIEMENS SINUMERIK 808D PPU15 поєднує простоту освоєння та функціональність, оптимізована для токарних операцій і підтримує всі популярні CAM-програми. Чітке меню, сенсорний екран і зрозумілі підказки дають змогу оперативно створювати і редагувати програми без складних G-кодів, виставляти корекції інструментів та контролювати стан обробки.
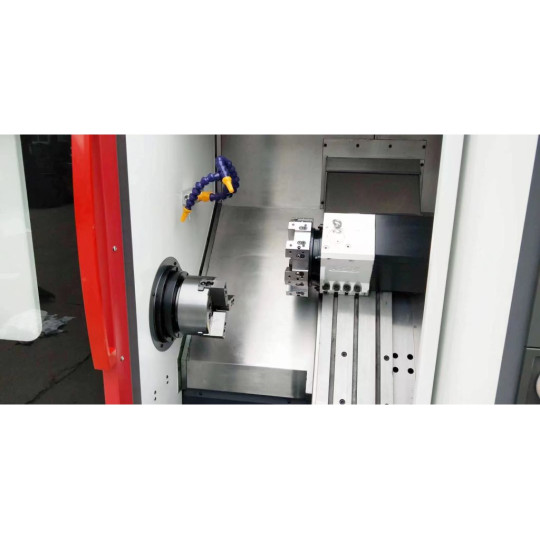
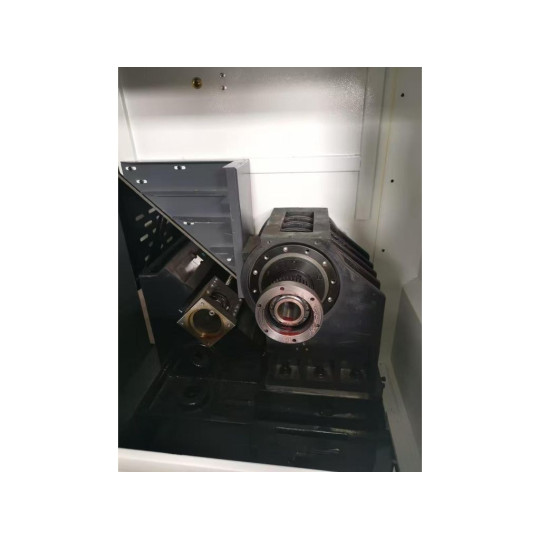
Серводвигуни SIEMENS по осях X та Z забезпечують плавне і точне переміщення, стабільну повторюваність розмірів і відсутність пропусків кроків під навантаженням. Серводвигун шпинделя GSK підтримує стабільні оберти під навантаженням і широкий діапазон режимів різання та має плавний пуск і контрольоване гальмування. Цей токарний ЧПК верстат по металу обладнаний лінійною системою зміни інструментів, яка забезпечує високу жорсткість кріплення різця і менше механічних люфтів. Похила на 45° станина зменшує навантаження на напрямні і забезпечує ефективніше відведення стружки. Система охолодження ЗОР, триколірний індикатор стану, освітлення робочої зони та ящик для інструментів у корпусі покращують ефективність і зручність роботи. Опційно можливе дооснащення верстата гідравлічним патроном Ø160 мм.
Особливості токарного верстата з похилою станиною MAST MLS 360
- Відстань між центрами - 360 мм
- Довжина точіння - 260 мм
- Максимальний діаметр обробки над станиною - 400 мм
- Максимальний діаметр обробки над супортом - 126 мм
- Отвір шпинделя - 48 мм (опційно 56 мм)
- Розмір патрона - 36 мм (опційно 45 мм)
- Кріплення А2-5
- Серводвигун шпинделя GSK
- Система ЧПК SIEMENS SINUMERIK 808D PPU15
- Підтримка CAM-програм
- Система корекцій і компенсацій
- Створення програм без складних G-кодів
- Бібліотека готових циклів
- Пам’ять програм
- Діагностика помилок і несправностей
- Чітке меню з підказками
- Серводвигуни SIEMENS, кулькові гвинти і лінійні напрямні по осях X та Z
- Хід по осі Х - 350 мм, по осі Z - 400 мм
- Діапазон подач (X, Z) - 1-6000 мм/хв
- Прискорене переміщення (X, Z) - 20 м/хв
- Різці 20х20 мм
- Лінійна система зміни інструменту
- Електричні компоненти ТМ Schneider
- Система охолодження ЗОР
- Теплообмінник для панелі керування
- Похила станина (45°) з литого чавуну
- Розміщений під кутом піддон для стружки
- Повністю закритий корпус з ящиком для інструментів
- Блокування дверей при роботі
- Триколірний індикатор стану
- LED-освітлення
- Гідравлічний патрон Ø160 мм (опція)
- Габаритні розміри - 1920х1550х1650 мм
- Вага - 1700 кг.
Часті запитання
Для кращого розуміння особливостей токарних верстатів з ЧПК перегляньте відповіді на поширені запитання.
Чому на токарних ЧПК верстатах станину часто роблять похилою?
Нахил станини забезпечує самовідвід стружки вниз, кращу жорсткість конструкції, менший знос напрямних і зручніший доступ до робочої зони. Це робить верстат точнішим і надійнішим у серійній роботі.
Чи можна працювати на токарному ЧПК верстаті без знання G-кодів?
Так. Системи типу Siemens Sinumerik 808D мають діалогові цикли: оператор вводить розміри деталі, і ЧПК сама формує програму. G-коди потрібні лише для складних траєкторій.
Які переваги лінійної зміни інструментів у токарному верстаті?
Порівняно з револьверною, лінійна система зміни інструменту має менше люфтів, жорсткіше тримає різець і дає стабільнішу точність у багатопрохідних операціях.
Навіщо на токарних ЧПК верстатах ставлять кулькові гвинти (ШВП)?
ШВП забезпечують високу точність позиціонування, низьке тертя, відсутність люфтів і стабільні подачі навіть на високих швидкостях.
Чому для токарного ЧПК верстата важлива швидкість прискорених переміщень?
Чим швидші холості переміщення, тим менше часу йде на допоміжні операції і вища продуктивність верстата.